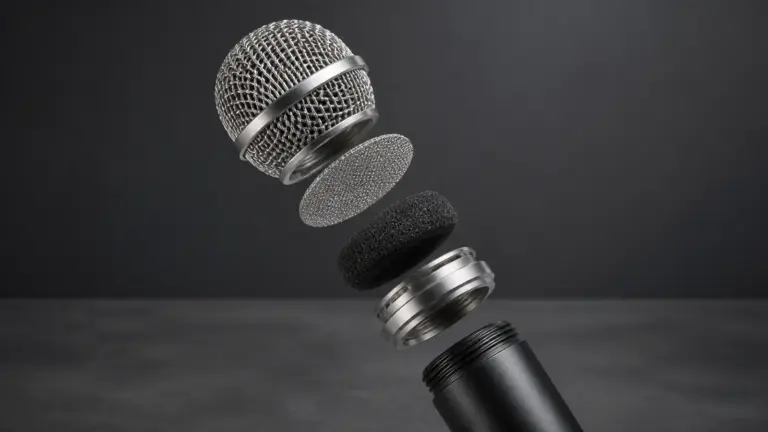
Phần lớn các lỗ kim xuất hiện trên bề mặt vỏ micro sau khi gia công CNC không phải do dụng cụ cắt “tạo ra”. Thay vào đó, chúng thường là các khuyết tật bên trong đã tồn tại sẵn trong phôi hợp kim nhôm, chẳng hạn như rỗ khí và rỗ co ngót, bị lộ ra sau khi lớp bề mặt được loại bỏ trong quá trình gia công. Nói cách khác, gia công CNC chỉ “làm lộ” những khuyết tật vốn đã ẩn bên trong vật liệu. Hiểu được điều này là bước đầu tiên để giải quyết vấn đề lỗ kim.
Language :
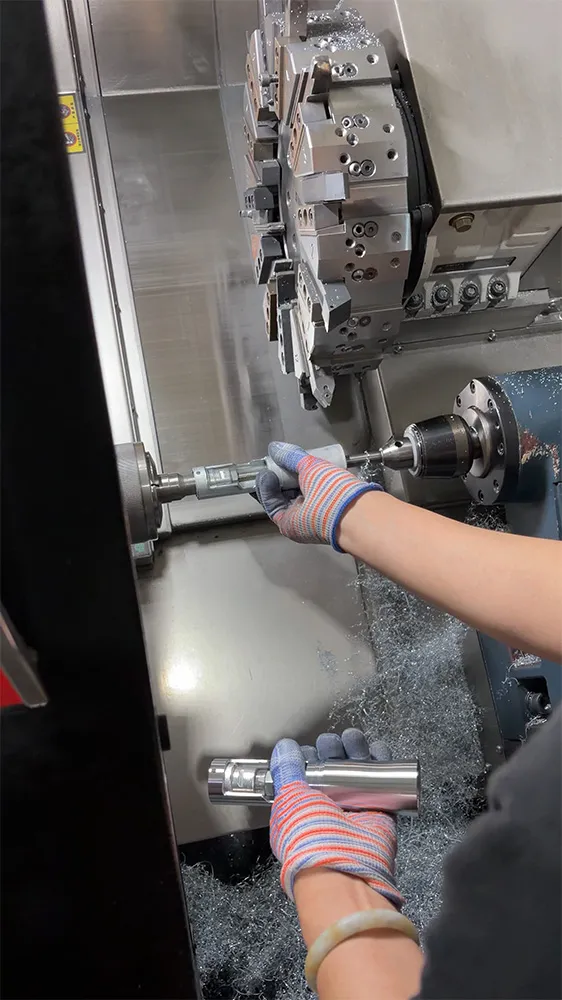
Là một nhà máy có 20 năm kinh nghiệm sản xuất vỏ micro cầm tay, hầu như tuần nào chúng tôi cũng nhận được các câu hỏi từ khách hàng về “những lỗ nhỏ trên bề mặt”.
Bài viết này tổng hợp những kinh nghiệm chúng tôi đã tích lũy trong nhiều năm, những “cạm bẫy” mà chúng tôi đã gặp phải, cũng như các giải pháp đã được chứng minh là hiệu quả, nhằm cung cấp tài liệu tham khảo thực tế cho các nhà máy lắp ráp micro và các thương hiệu trên toàn thế giới.
Lỗ kim chính xác là gì, và tại sao vỏ micro lại đặc biệt nhạy cảm với chúng?
Lỗ kim là những khoang rỗng rất nhỏ nằm bên trong hoặc gần bề mặt vật liệu. Sau khi phun cát, anodizing hoặc đánh bóng, các khoang rỗng này có thể trở thành các chấm đen hoặc vết lõm nhỏ nhìn thấy được, đặc biệt trên các bề mặt hoàn thiện màu sáng hoặc đen mờ.
Vỏ micro có mức độ dung sai đối với lỗ kim thấp hơn nhiều so với các linh kiện công nghiệp thông thường, chủ yếu vì ba lý do:
- Yêu cầu đối với chi tiết ngoại quan: Micro cầm tay được sử dụng trên sân khấu và trước máy quay, vì vậy bất kỳ khuyết tật bề mặt nào cũng trực tiếp ảnh hưởng đến hình ảnh thương hiệu.
- Anodizing làm khuyết tật nổi bật hơn: Quá trình anodizing có thể oxy hóa và làm đổi màu các mép của các khoang rỗng rất nhỏ, biến những lỗ vi mô vốn hầu như không thấy được thành các chấm đen rõ ràng.
- Chức năng kết cấu âm học: Một số vỏ micro cũng đóng vai trò là bộ phận che chắn và khoang âm học, vì vậy các lỗ rỗng thông nhau có thể ảnh hưởng đến khả năng làm kín và độ ổn định của sản phẩm.
Lỗ kim xuất phát từ đâu? Có bốn nguồn chính:
1. Khuyết tật đúc trong chính phôi — phổ biến nhất
Nếu vỏ được làm từ nhôm đúc áp lực hoặc nhôm đúc trọng lực, rỗ khí gần như là một rủi ro cố hữu. Trong quá trình đông đặc, nhôm nóng chảy giải phóng hydro hòa tan, đồng thời sự co ngót khi đông đặc cũng có thể tạo ra các lỗ rỗng co ngót.
Dữ liệu sau đây giúp minh họa mức độ rỗ xốp “cố hữu” của các quy trình khác nhau:
| Quy trình tạo hình | Độ rỗng bên trong điển hình (tỷ lệ thể tích) | Nguy cơ lộ lỗ cát | Ứng dụng phổ biến |
|---|---|---|---|
| Đúc áp lực cao (HPDC) | 1%–5% | Cao | Vỏ thành mỏng có hình dạng phức tạp |
| Đúc áp lực thấp / Đúc trọng lực | 0.5%–2% | Trung bình | Chi tiết kết cấu thành dày |
| Rèn | <0.5% | Thấp | Chi tiết kết cấu cao cấp |
| Thanh nhôm ép đùn | Gần 0% | Rất thấp | Ống thân micro hình trụ |
2. Thông số cắt và tình trạng dụng cụ cắt
Mặc dù gia công không phải là nguyên nhân chính gây ra lỗ cát, các thông số không phù hợp có thể “khuếch đại” hoặc “xé mở” các lỗ rỗng gần bề mặt:
- Tốc độ chạy dao quá lớn / chiều sâu cắt quá lớn: Những yếu tố này có thể gây rung ở các vùng thành mỏng, làm xé mở các lỗ rỗng kín và biến chúng thành các vết rỗ nhìn thấy được.
- Mòn dao: Dụng cụ cắt bị cùn có xu hướng xé bề mặt thay vì cắt sạch, làm lộ các lỗ rỗng gần lớp bề mặt.
- Làm mát không đủ: Nhiệt độ cao cục bộ có thể làm vật liệu bám dính vào dao, gây hư hại tính toàn vẹn của bề mặt.
3. Quá trình xử lý sau gia công (phun cát và anod hóa) làm lộ các khuyết tật ẩn
Quá trình xử lý sau gia công không tạo ra lỗ cát, nhưng nó đóng vai trò như một “chất hiện hình”. Phun cát loại bỏ lớp bề mặt, trong khi anod hóa làm tăng độ tương phản màu sắc, khiến các lỗ rỗng vốn được che phủ bởi một lớp kim loại mỏng trở nên hoàn toàn nhìn thấy được.
Giải pháp: Kiểm soát toàn bộ quy trình từ vật liệu đến xuất hàng
Lỗ cát không thể được “loại bỏ” chỉ bằng một công đoạn đơn lẻ. Chúng cần được kiểm soát theo nhiều lớp. Dưới đây là các biện pháp chúng tôi thực sự áp dụng trong nhà máy.
Ở giai đoạn vật liệu: Ngăn khuyết tật ngay từ đầu
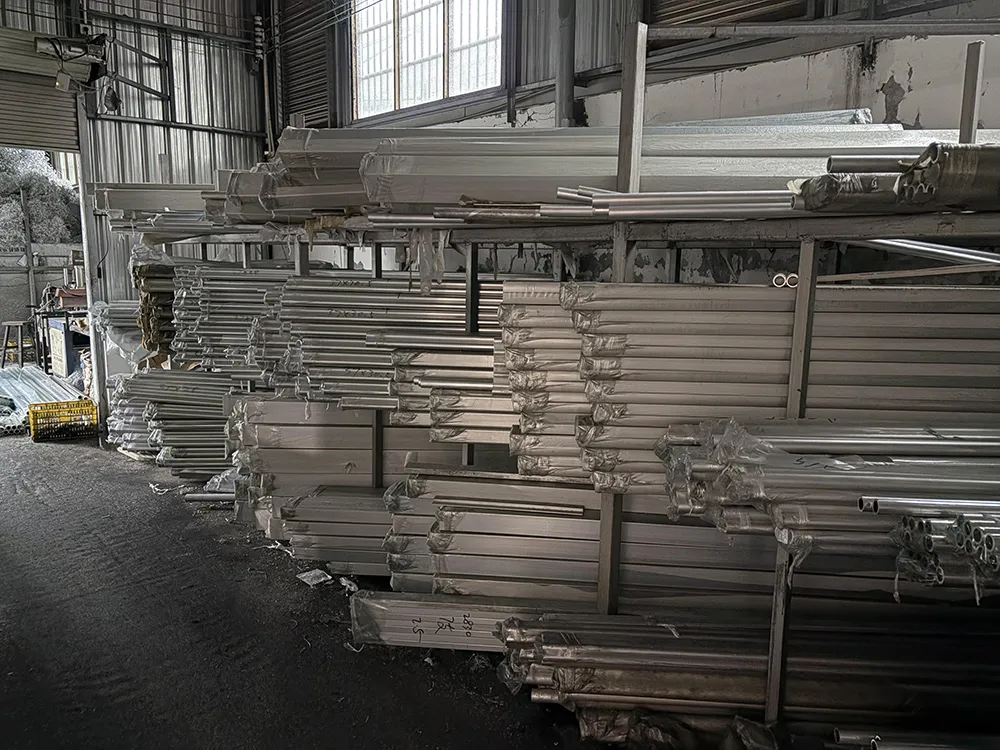
- Ưu tiên sử dụng phôi thanh nhôm đùn: Đối với vỏ micro dạng trụ, chúng tôi sử dụng nhôm đùn 6061/6063. Tỷ lệ rỗ khí của loại vật liệu này gần như bằng 0, đây là cách hiệu quả nhất để kiểm soát lỗ cát.
- Yêu cầu hồ sơ khử khí đối với chi tiết đúc: Nhà cung cấp phải cung cấp hồ sơ khử khí kim loại nóng chảy, chẳng hạn như khử khí bằng rotor hoặc thổi khí argon, cũng như báo cáo Density Index.
- Thực hiện kiểm tra độ sạch của nhôm nóng chảy đối với các chi tiết quan trọng: Việc này giúp giảm tạp chất, vốn thường đóng vai trò là điểm hình thành ban đầu của các lỗ rỗng.
Ở giai đoạn gia công: Tối ưu thông số và thay dao đúng thời điểm
Dưới đây là các thông số tham khảo thường dùng cho công đoạn gia công tinh vỏ hợp kim nhôm. Các thông số này chỉ mang tính tham khảo và cần được điều chỉnh theo từng thiết bị cụ thể:
| Nguyên công | Tốc độ trục chính (RPM) | Tốc độ tiến dao (mm/phút) | Chiều sâu cắt (mm) | Ghi chú |
|---|---|---|---|---|
| Gia công thô | 8.000–12.000 | 1,500–3,000 | 0.5–2.0 | Chừa lượng dư 0,3 mm |
| Gia công tinh | 12,000–18,000 | 800–1,500 | 0.1–0.3 | Dao cắt phủ lớp sắc bén |
| Gia công tinh thành mỏng | 15,000–20,000 | 500–1,000 | ≤0.1 | Chống rung và làm mát đầy đủ |
- Sử dụng dao phủ kim cương hoặc dao chuyên dụng cho hợp kim nhôm để kiểm soát hiện tượng lẹo dao.
- Thiết lập quản lý tuổi thọ dao và chủ động thay dao trước khi dao bị mòn quá mức.
- Sử dụng đủ dung dịch làm mát áp suất cao để giảm hiện tượng dính dao và biến dạng nhiệt.
Ở giai đoạn kiểm tra: Phát hiện lỗ cát sớm thay vì để khách hàng phát hiện
- Kiểm tra sản phẩm đầu tiên sau phun cát: Bổ sung bước kiểm tra sau phun cát trước khi anod hóa. Lỗ cát dễ nhận biết nhất ở giai đoạn này, giúp có thể xử lý lại sớm.
- Kiểm tra ngoại quan 100% bằng ánh sáng đối với các bề mặt thẩm mỹ quan trọng: Kiểm tra các bề mặt thẩm mỹ bằng nguồn sáng tiêu chuẩn và tiêu chí kiểm tra thống nhất.
Nghiên cứu tình huống: Cải thiện lỗ cát trên vỏ micro không dây anod hóa đen
Bối cảnh dự án
Một khách hàng là thương hiệu micro không dây sử dụng vỏ được phun cát và anod hóa màu đen, với yêu cầu ngoại quan rất nghiêm ngặt. Trong đợt sản xuất thử đầu tiên, các chi tiết thô sau gia công CNC nhìn chung đạt yêu cầu, nhưng sau khi anod hóa đen, xuất hiện các đốm trắng nhỏ và lỗ kim. Các khuyết tật này chủ yếu tập trung ở phần giữa của ống pin và khu vực gần ren nắp đuôi.
Đánh giá ban đầu
Vấn đề không đơn thuần là do chất lượng anod hóa kém, vì các khuyết tật tập trung ở một số lô vật liệu cụ thể và một số khu vực gia công nhất định.
Quá trình điều tra tập trung vào các khả năng sau:
- Liệu có tồn tại hiện tượng rỗ xốp bên trong ở một số lô vật liệu hay không
- Liệu việc kẹp chặt các chi tiết dạng ống thành mỏng có gây rung dao hay không
- Liệu quá trình phun cát có quá mạnh hay không
- Liệu thời gian tẩy axit có quá dài hay không
- Liệu hợp chất đánh bóng có còn sót lại bên trong các lỗ vi mô hay không
Biện pháp cải thiện
Chúng tôi đã triển khai các biện pháp sau:
- Thay vật liệu bằng ống nhôm 6061-T6 từ nhà cung cấp ổn định
- Tăng lượng dư gia công cho bước CNC tinh trên các bề mặt yêu cầu thẩm mỹ
- Rút ngắn chu kỳ thay dao
- Điều chỉnh phần đỡ của đồ gá để giảm rung động của các chi tiết dạng ống
- Thay đổi vật liệu phun cát sang loại hạt mịn hơn
- Bổ sung bước xác nhận anod hóa thử trước khi anod hóa đen
- Bổ sung kiểm tra bằng ánh sáng xiên đối với các bề mặt thẩm mỹ cấp A
Kết quả cải thiện
| Hạng mục | Trước cải tiến | Sau cải tiến |
|---|---|---|
| Tỷ lệ lỗ cát nhìn thấy được sau anod hóa đen | Khoảng 8,5% | Khoảng 1,6% |
| Vị trí lỗi chính | Phần giữa thân ống; gần ren nắp sau | Phân bố rải rác |
| Phương pháp sửa chữa | Anod hóa lại sau khi đánh bóng | Chủ yếu sàng lọc ở công đoạn đầu |
| Ảnh hưởng đến lắp ráp của khách hàng | Chậm trễ ở một số lô hàng | Độ ổn định lô hàng được cải thiện |
| Nguồn cải tiến chính | Sửa chữa ở công đoạn sau | Kiểm soát vật liệu + CNC + trước anod hóa |
Các dữ liệu trên được trích từ hồ sơ dự án nội bộ của ENPING SHUNFENG ELECTRONICE CO., LTD. và được sử dụng để minh họa định hướng cải tiến quy trình. Kết quả cuối cùng có thể khác nhau tùy thuộc vào kết cấu sản phẩm, màu sắc và tiêu chuẩn nghiệm thu.
Có thể loại bỏ hoàn toàn lỗ cát không?
Đối với vật liệu đùn kết hợp gia công CNC, lỗ cát có thể được giảm xuống gần như bằng 0. Đối với chi tiết đúc, việc kiểm soát quy trình chỉ có thể giảm xác suất xuống mức rất thấp; không thể đảm bảo loại bỏ 100%.
Có thể sửa lỗ cát bằng cách trám không?
Đối với các khu vực nhỏ, không quan trọng, có thể sử dụng phương pháp trám bột nhôm rồi anod hóa. Tuy nhiên, khu vực đã sửa chữa rất khó đồng màu và đồng kết cấu bề mặt với vật liệu nền, vì vậy không khuyến nghị áp dụng cho các bề mặt thẩm mỹ cấp A.
Tại sao trước khi anod hóa không thấy lỗ cát nhưng sau anod hóa lại xuất hiện? Điều này có bình thường không?
Có, điều này là bình thường. Quá trình anod hóa có xu hướng làm rõ hơn các khuyết tật. Vì vậy, chúng tôi luôn yêu cầu bổ sung bước kiểm tra sau phun cát để có thể phát hiện vấn đề sớm hơn.
- Tìm nguồn cung ứng vỏ micro từ Trung Quốc cho dây chuyền lắp ráp tại Việt Nam
- Chi phí vỏ micro theo yêu cầu: 10 yếu tố làm thay đổi chi phí khuôn và đơn giá
- Thiết kế lưới bảo vệ micro: Lưới, mút, tỷ lệ thoáng và danh sách RFQ OEM
- Vì sao sơn bong khỏi thân micro—và cách nhà sản xuất phòng ngừa
- Các lưu ý trong quy trình in lụa logo trên thân micro