Sơn hiếm khi bong khỏi thân micro chỉ vì “sơn kém chất lượng”. Thường thì khuyết tật nhìn thấy được là kết quả cuối cùng của một chuỗi sản xuất bị gián đoạn: dầu còn sót trên kim loại, quy trình tiền xử lý không phù hợp với hợp kim, khí thoát ra từ vật đúc áp lực trong quá trình đóng rắn, lớp phủ chưa đóng rắn đủ, hoặc quá trình lắp ráp tập trung ứng suất tại cạnh hay ren.
Đối với một thương hiệu micro, đây không chỉ là lỗi thẩm mỹ. Vỏ micro cầm tay thường xuyên chịu ma sát khi cầm, mồ hôi, mỹ phẩm, chất tẩy rửa, vận chuyển và lắp ráp. Trong điều kiện phân phối và sử dụng tại Đông Nam Á, nhiệt độ và độ ẩm cao kéo dài có thể làm lộ rõ điểm yếu của lớp tiền xử lý, các cạnh bị tổn thương hoặc lỗ rỗng trong lớp phủ. Chẳng hạn, số liệu khí hậu chính thức của Singapore cho biết độ ẩm tương đối trung bình năm khoảng 82%. Độ ẩm không làm một lớp phủ được thiết kế đúng tự nhiên bong ra, nhưng có thể đẩy nhanh ăn mòn hoặc phồng rộp khi hơi ẩm đi tới một bề mặt liên kết yếu.
Giải pháp thực tế là kiểm soát thân micro như một hệ thống nền kim loại–tiền xử lý–lớp phủ, sau đó xác nhận hệ thống này trên các chi tiết đại diện cho sản xuất trước khi sản xuất hàng loạt.
Bắt đầu từ dạng hư hỏng
“Bong sơn” có thể dùng để mô tả nhiều khuyết tật khác nhau. Vị trí và hình dạng của hư hỏng thường cung cấp manh mối hữu ích đầu tiên.
| Hiện tượng quan sát được | Cơ chế nên điều tra trước | Vì sao quan trọng |
|---|---|---|
| Lớp phủ bong thành mảng, để lộ bề mặt kim loại sạch | Làm sạch không đầy đủ, tiền xử lý không phù hợp hoặc độ bám dính kém tại bề mặt kim loại | Lớp phủ có thể trông đạt khi kiểm tra nhưng chưa từng liên kết đáng tin cậy |
| Bọt khí, lỗ kim hoặc vết phồng nổi | Độ ẩm, hóa chất bị giữ lại hoặc khí thoát ra từ vật đúc có độ rỗng | Khuyết tật có thể tạo đường dẫn cho ăn mòn và bong tách lan rộng về sau |
| Sứt mẻ quanh lỗ nút bấm, mối nối lưới hoặc cạnh nắp cuối | Hình học sắc, ba via, lớp phủ cạnh quá mỏng, va đập hoặc cấn khi lắp ráp | Ứng suất cơ học cục bộ có thể vượt khả năng chịu đựng của lớp phủ |
| Sơn nứt hoặc rách tại ren | Lớp phủ quá dày, bề mặt chức năng không được che, dung sai ren không đủ hoặc tiếp xúc kim loại lặp lại tại mối ghép ren | Một vấn đề thẩm mỹ có thể trở thành lỗi lắp ráp và độ khít |
| Lớp trên cùng tách ra nhưng lớp lót vẫn còn | Nhiễm bẩn giữa các lớp, các lớp không tương thích hoặc sai khoảng thời gian phủ lại/đóng rắn | Bề mặt yếu nằm trong hệ lớp phủ chứ không phải tại kim loại |
| Hư hỏng xuất hiện sau lưu kho hoặc vận chuyển trong môi trường ẩm | Cần kiểm tra nền kim loại bị lộ, tạp chất hòa tan, lớp chuyển hóa yếu hoặc bao bì không phù hợp | Môi trường thường làm lộ một điểm yếu có sẵn thay vì tự tạo ra điểm yếu đó |
Nhà cung cấp không nên xử lý mọi dạng hư hỏng bằng cách đơn giản tăng độ dày sơn. Lớp phủ dày hơn có thể làm xấu độ khít tại ren và lỗ cắt, tăng ứng suất ở cạnh hoặc chỉ che giấu thay vì giải quyết bề mặt bị nhiễm bẩn.
Bảy nguyên nhân phổ biến khiến sơn bong khỏi thân micro kim loại
1. Dầu, hợp chất đánh bóng, bụi hoặc dấu vân tay còn trên bề mặt
Chất tách khuôn, dung dịch cắt gọt, hợp chất đánh bóng và tạp chất do thao tác đều có thể ngăn lớp phủ thấm ướt hoặc bám vào kim loại. Một thân micro trông sạch bằng mắt thường chưa chắc đã sạch về mặt hóa học. Lỗ sâu, vai trong và vùng ren đặc biệt dễ giữ lại chất tẩy, nước hoặc cặn quy trình.
Vì vậy, quá trình làm sạch cần xác định tình trạng bể, nồng độ, thời gian, nhiệt độ, rửa, sấy và thao tác—không thể chỉ dựa vào việc lau sơ ngay trước khi phun.
2. Tiền xử lý không phù hợp với vật liệu nền
Hợp kim kẽm, hợp kim nhôm, thép và đồng thau không có cùng đặc tính hóa học bề mặt. Quy trình phù hợp với một vật liệu không thể tự động sao chép sang vật liệu khác. Lớp chuyển hóa hoặc sơn lót phải tương thích với hợp kim thực tế, hệ lớp phủ và yêu cầu môi trường.
Đó là lý do bản vẽ và RFQ phải chỉ rõ vật liệu nền thay vì chỉ nêu một màu như “đen mờ”. Nếu vật liệu nền thay đổi sau khi duyệt mẫu, quy trình hoàn thiện bề mặt cần được xác nhận lại.
3. Vật đúc áp lực thoát khí trong khi đóng rắn
Vật đúc áp lực bằng kẽm và nhôm có thể chứa lỗ rỗng hoặc cặn quy trình bị giữ lại. Khi chi tiết được gia nhiệt để sấy hoặc đóng rắn sơn bột, khí có thể di chuyển lên bề mặt và tạo lỗ kim, hố lõm hoặc phồng rộp. Các hướng dẫn xử lý sự cố trong ngành xác định vật liệu đúc và bề mặt kẽm là nguồn thoát khí phổ biến, đồng thời nêu gia nhiệt sơ bộ có kiểm soát hoặc phụ gia phù hợp là những biện pháp có thể cân nhắc.
Sấy sơ bộ không phải là công thức dùng chung. Thời gian và nhiệt độ phải được xác nhận theo hợp kim, vật đúc, hóa học lớp phủ cùng yêu cầu kích thước và thẩm mỹ. Cách tốt hơn bắt đầu từ công đoạn trước: quản lý chất lượng đúc, tránh dùng quá nhiều chất tách khuôn, làm sạch đúng cách và thử toàn bộ chu trình hoàn thiện trên vật đúc đại diện cho sản xuất.
4. Lớp phủ không đạt cửa sổ đóng rắn quy định
Nhiệt độ cài đặt của lò không giống nhiệt độ thực tế mà chi tiết đạt được. Khối lượng thân micro, mật độ treo, luồng khí, cách xếp tải và tốc độ dây chuyền đều ảnh hưởng đến lịch sử đóng rắn thực tế. Đóng rắn thiếu có thể làm giảm tính chất màng; nhiệt quá mức cũng có thể gây khuyết tật hoặc làm hỏng vật liệu nền hay hệ lớp phủ nhạy nhiệt.
Nhà sản xuất nên thiết lập lịch đóng rắn đã được xác nhận cho tổ hợp chi tiết và lớp phủ, sau đó kiểm soát sản xuất lặp lại theo lịch đó. Thay đổi độ dày thành vỏ hoặc cách xếp giá có thể đòi hỏi kiểm tra lại.
5. Độ dày màng không đồng đều hoặc không phù hợp
Lớp phủ mỏng tại cạnh sắc tạo mức bảo vệ thấp hơn. Lớp phủ tích tụ quá dày trong hốc, lỗ và vùng ren có thể nứt, bắc cầu, cản trở lắp ráp hoặc để lại dấu rõ ràng khi bị ép.
Bản vẽ nên phân biệt:
- Bề mặt nhìn thấy cấp A
- Khu vực có giới hạn chức năng về độ dày lớp phủ
- Ren hoặc điểm tiếp đất cần che
- Cạnh cắt và ranh giới lỗ cần được chú ý đặc biệt
- Bề mặt đánh giá màu và độ bóng theo mẫu chuẩn đã duyệt
6. Thiết kế chi tiết hoặc lắp ráp làm hỏng lớp hoàn thiện vốn đạt yêu cầu
Lớp phủ không thể bù cho ba via, cạnh như lưỡi dao, lắp ghép có độ dôi hoặc dụng cụ chạm vào bề mặt nhìn thấy trong khi lắp ráp. Lỗ nút bấm, nắp pin, mối nối lưới, nắp cuối và mối nối ren cần được xem xét dung sai lớp phủ trong quá trình DFM.
Các câu hỏi hữu ích gồm:
- Khe hở giữa các chi tiết lắp ghép đã tính cả hệ lớp phủ chưa?
- Ren hoặc bề mặt tiếp đất có cần che không?
- Cạnh nhìn thấy đã được bo đủ để lớp phủ phân bố ổn định chưa?
- Đồ gá lắp ráp có thể tránh bề mặt cấp A không?
- Việc thay pin hoặc tháo lưới nhiều lần có cọ vào cùng một cạnh không?
Nếu bong sơn tập trung tại một dạng hình học cụ thể, thay đổi hóa học sơn trước khi kiểm tra thiết kế có thể gây lãng phí thời gian.
7. Yêu cầu lớp hoàn thiện không phù hợp với điều kiện sử dụng thực tế
“Sơn đen” không phải là một yêu cầu về độ bền. Micro cầm tay không dây dùng cho sân khấu cho thuê, phòng karaoke, khách sạn hoặc sử dụng chung thường xuyên có thể tiếp xúc với mài mòn, mồ hôi, dầu da, mỹ phẩm và chất tẩy rửa gốc cồn. Lưu kho và phân phối còn có thể thêm nhiệt, độ ẩm, ngưng tụ hoặc không khí ven biển chứa muối.
Người mua nên xác định điều kiện tiếp xúc thực tế rồi thống nhất các phép thử liên quan. Thời gian phun muối sao chép từ một sản phẩm ngoài trời không liên quan chưa chắc có ý nghĩa đối với micro. Phương pháp thử, mẫu thử, tình trạng vết rạch, thời lượng, điều hòa mẫu, vùng đánh giá và tiêu chí đạt/không đạt đều cần được thống nhất.
Hợp kim kẽm và nhôm: vì sao cùng một quy trình sơn có thể không phù hợp
| Vật liệu/quy trình chế tạo thân micro | Ưu điểm đối với vỏ micro | Rủi ro lớp phủ cần quản lý | Biện pháp kiểm soát hữu ích |
|---|---|---|---|
| Đúc áp lực hợp kim kẽm | Tạo hình phức tạp, tích hợp nhiều đặc trưng và cảm giác cầm chắc tay | Nhiễm chất tách khuôn, lỗ rỗng, thoát khí và yêu cầu tiền xử lý riêng cho vật liệu nền | Kiểm soát đúc và chất bôi trơn, tiền xử lý tương thích với vật liệu nền, thử đóng rắn đại diện, kiểm tra lỗ kim và phồng rộp |
| Nhôm đùn hoặc gia công CNC | Trọng lượng nhẹ, hình trụ gọn và khả năng gia công tốt | Cặn dung dịch cắt, trạng thái lớp oxit tự nhiên, cạnh gia công sắc và tính tương thích của lớp hoàn thiện | Làm sạch kỹ, chuẩn bị bề mặt có kiểm soát, xem xét cạnh, thống nhất xử lý chuyển hóa hoặc anod hóa, kiểm tra dung sai lớp phủ |
| Đúc áp lực nhôm | Hình học phức tạp nhưng nhẹ | Đồng thời có rủi ro lỗ rỗng/thoát khí do đúc và yêu cầu tiền xử lý riêng của nhôm | Kiểm soát đúc kết hợp với chu trình tiền xử lý và đóng rắn nhôm đã được xác nhận |
| Chi tiết thép hoặc đồng thau | Phù hợp cho một số lưới, vòng hoặc chi tiết kết cấu | Hành vi ăn mòn và nhu cầu tiền xử lý khác nhau; cụm nhiều kim loại có thể tạo thêm bề mặt tiếp xúc | Chỉ rõ từng vật liệu, cách ly hoặc bảo vệ bề mặt tiếp xúc khi cần và xác nhận toàn bộ hệ thống đã lắp ráp |
Việc chọn vật liệu phải được cân nhắc cùng trọng lượng, hình học, thiết kế RF/tiếp đất, khuôn, gia công, mục tiêu thẩm mỹ và sản lượng. Câu hỏi “Kim loại nào bám sơn tốt nhất?” ít hữu ích hơn câu hỏi “Hệ vật liệu và lớp hoàn thiện hoàn chỉnh nào đáp ứng yêu cầu sản phẩm với khả năng kiểm soát sản xuất ổn định?”
Cách nhà sản xuất ngăn bong sơn trước khi sản xuất hàng loạt
Bước 1: Chuyển ngôn ngữ thẩm mỹ thành yêu cầu kỹ thuật
Bắt đầu bằng vật liệu nền và quy trình, loại lớp phủ, chuẩn màu, khoảng độ bóng hoặc vân bề mặt, phân loại bề mặt nhìn thấy, yêu cầu che, giới hạn khuyết tật chấp nhận được, môi trường sử dụng và phép thử bắt buộc. Bổ sung bản vẽ hoặc hình kết xuất có chú thích để chỉ rõ nơi có yêu cầu thẩm mỹ quan trọng.
Mẫu đã duyệt rất có giá trị nhưng nên hỗ trợ—không thay thế—tiêu chí bằng văn bản. Mẫu có thể phai màu, bị hư hỏng hoặc được bộ phận mua hàng, kỹ thuật và kiểm tra diễn giải khác nhau.
Bước 2: Xem xét thiết kế cho hoàn thiện bề mặt và lắp ráp
Trước khi làm khuôn vỏ micro, hãy xem xét khả năng thoát chất lỏng, lỗ kín, điểm treo, hốc, cạnh sắc, dung sai ren, tiếp điểm nối đất và không gian thao tác dụng cụ lắp ráp. Cần xác định vị trí có thể giữ chi tiết trong khi tiền xử lý và phun mà không tạo dấu treo không chấp nhận được.
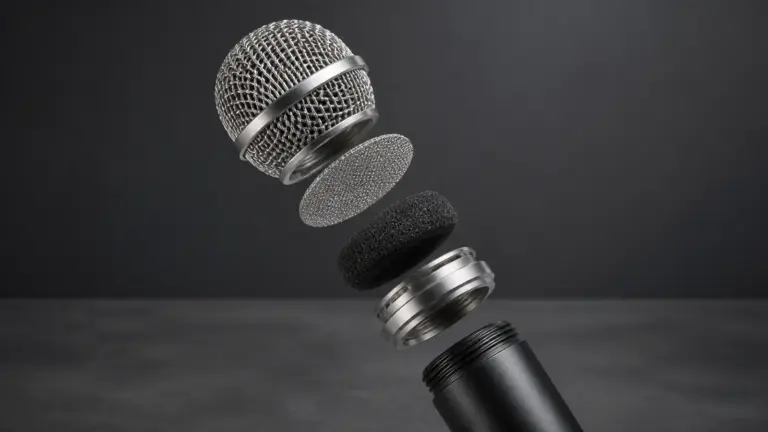
Việc xem xét này đặc biệt quan trọng với một bộ vỏ hoàn chỉnh. Ống thân có thể đạt kiểm tra bề mặt khi đứng riêng nhưng vẫn sứt mẻ khi lắp với lưới, khung công tắc, nắp pin hoặc nắp cuối.
Bước 3: Ổn định vật liệu nền
Kiểm soát tình trạng đúc hoặc gia công trước khi hoàn thiện. Không nên kỳ vọng dây chuyền hoàn thiện che được lỗ rỗng nghiêm trọng, vết dao sâu, ba via hoặc đánh bóng không đồng đều. Nếu thay đổi chất tách khuôn, dung dịch cắt, hợp kim, nhà cung cấp hoặc tuyến gia công có thể ảnh hưởng bề mặt, thay đổi đó phải nằm trong quy trình kiểm soát thay đổi.
Bước 4: Làm sạch, tiền xử lý, rửa và sấy một cách ổn định
Tiền xử lý là một quy trình, không chỉ là tên sản phẩm hóa chất. Nhà sản xuất phải quản lý các thông số được khuyến nghị cho hệ hóa chất đã chọn và xác nhận rằng chi tiết phức tạp thoát nước và khô hoàn toàn. Cũng phải ngăn tái nhiễm bẩn giữa tiền xử lý và phủ sơn.
Bước 5: Thi công và đóng rắn hệ lớp phủ đã thống nhất
Độ phủ khi phun, hành vi tĩnh điện, hướng chi tiết, độ dày màng, thời gian bay hơi nếu có, tải lò và đóng rắn đều ảnh hưởng kết quả. Thử nghiệm mẫu đầu tiên nên dùng đúng vật liệu nền và mật độ treo thực tế thay vì chỉ dùng tấm mẫu phẳng trong phòng thí nghiệm.
Bước 6: Xác nhận ngoại quan, độ bám dính và độ bền liên quan đến sử dụng
ISO 2409:2020 quy định phương pháp cắt ô nhằm đánh giá khả năng chống tách của lớp phủ sau khi một mạng lưới vết cắt xuyên tới vật liệu nền được tạo ra. ASTM D3359-23 đưa ra các phương pháp thử bằng băng dính cho lớp phủ tương đối dẻo trên kim loại. Cả hai là công cụ so sánh hoặc phân loại, không phải phép đo trực tiếp độ bền liên kết tuyệt đối.
Đối với vỏ micro, kế hoạch xác nhận cũng có thể gồm:
- Độ dày màng khô tại các vị trí đo đã thống nhất
- Kiểm tra ngoại quan dưới điều kiện chiếu sáng và khoảng cách quan sát xác định
- Xác nhận đóng rắn phù hợp với hệ thống của nhà cung cấp lớp phủ
- Kiểm tra lắp ráp và sử dụng lặp lại tại ren, nắp, công tắc và nắp cuối
- Mô phỏng mài mòn hoặc thao tác sử dụng
- Khả năng chống các chất tẩy rửa, mồ hôi nhân tạo hoặc mỹ phẩm đã chỉ định
- Thử độ ẩm, ăn mòn chu kỳ hoặc phun muối khi điều kiện sử dụng và rủi ro của sản phẩm thực sự cần
Người mua và nhà sản xuất nên thống nhất phương pháp, điều hòa mẫu, số lượng mẫu, cách xếp hạng và ngưỡng chấp nhận. Chỉ viết “phải đạt thử độ bám dính” là chưa đầy đủ.
Bước 7: Bảo vệ lớp hoàn thiện khi lắp ráp và vận chuyển
Găng tay sạch, đồ gá không để lại dấu, tách riêng chi tiết, kiểm soát tiếp xúc bao bì và lưu kho khô giúp duy trì lớp hoàn thiện đã duyệt. Bao bì cần được thử với lớp phủ thực tế vì một số loại mút, màng, keo hoặc hơi ẩm bị giữ lại có thể làm hằn hoặc tấn công bề mặt trong quá trình lưu kho nóng.
Đối với lô hàng đi Đông Nam Á, việc xem xét bao bì phải tính đến hành trình logistics dài, ẩm và chu kỳ nhiệt độ. Giải pháp cần được chọn theo lớp phủ và sản phẩm thực tế; không nên giả định rằng một loại chất hút ẩm hoặc màng bảo vệ tương thích với mọi lớp hoàn thiện trang trí.
Nội dung cần đưa vào RFQ vỏ micro
Sử dụng danh sách sau để nhận báo giá có thể so sánh và giảm tranh chấp sau khi duyệt mẫu:
- Mã chi tiết, phiên bản, bản vẽ 2D và mô hình 3D
- Vật liệu nền, hợp kim hoặc mác vật liệu và quy trình tạo hình/sản xuất
- Sơ đồ bề mặt nhìn thấy và tiêu chuẩn chấp nhận ngoại quan
- Hệ lớp phủ hoặc yêu cầu hiệu suất—không chỉ màu sắc
- Chuẩn màu, khoảng độ bóng, vân bề mặt và quy trình mẫu chuẩn đã duyệt
- Độ dày mục tiêu hoặc giới hạn chức năng tối đa khi liên quan
- Yêu cầu che đối với ren, điểm tiếp đất và bề mặt lắp ghép
- Bề mặt lắp ráp và khe hở đã tính cả lớp phủ
- Mức tiếp xúc dự kiến với mồ hôi, chất tẩy, mỹ phẩm, độ ẩm và điều kiện ven biển
- Tiêu chuẩn, phương pháp, số lượng mẫu, điều hòa mẫu và cấp đạt/không đạt của phép thử
- Quy trình duyệt mẫu đầu tiên và mẫu chuẩn
- Yêu cầu về hồ sơ lô, kiểm soát thay đổi, bao bì và xử lý khuyết tật
Nếu có thể, hãy gửi cả các chi tiết lắp ghép. Nhà cung cấp vỏ có thể đánh giá độ tích tụ lớp phủ và rủi ro tiếp xúc chính xác hơn từ một lần lắp thử so với chỉ xem bản vẽ ống thân riêng lẻ.
Lớp hoàn thiện tốt hơn bắt đầu từ trước buồng phun
Độ bền sơn trên thân micro phụ thuộc vào các quyết định thống nhất từ DFM tới vận chuyển. Làm sạch và tiền xử lý tạo bề mặt liên kết; đúc và gia công quyết định trạng thái bên dưới; phủ và đóng rắn tạo màng bảo vệ; còn hình học, lắp ráp và bao bì quyết định cách màng này chịu ứng suất.
Micbody sản xuất vỏ micro và linh kiện kim loại theo yêu cầu bằng hợp kim kẽm, hợp kim nhôm và đồng thau, hỗ trợ từ tạo mẫu và làm khuôn đến đúc áp lực, gia công CNC, cắt laser, hoàn thiện bề mặt và sản xuất hàng loạt. Hãy gửi bản vẽ 2D/3D, lớp hoàn thiện mục tiêu, chi tiết lắp ghép, môi trường sử dụng và tiêu chí chấp nhận để chúng tôi xem xét khả năng sản xuất và báo giá. Khi yêu cầu hoàn thiện chưa đo lường được, đội ngũ của chúng tôi có thể xác định các câu hỏi cần giải quyết trước khi làm mẫu.
Câu hỏi thường gặp
Độ ẩm cao có thể làm sơn bong khỏi thân micro không?
Chỉ riêng độ ẩm không nên làm một lớp phủ được thiết kế đúng và còn nguyên vẹn bong ra. Độ ẩm có thể đẩy nhanh hư hỏng khi hơi ẩm tới kim loại qua lỗ rỗng, vết xước, cạnh mỏng hoặc bề mặt liên kết yếu. Với sản phẩm bán ở vùng nóng ẩm, hãy xác định môi trường và xác nhận toàn bộ hệ nền kim loại–tiền xử lý–lớp phủ thay vì chỉ yêu cầu “sơn chống thời tiết”.
Sơn bột có luôn bền hơn sơn lỏng trên vỏ micro không?
Không. Độ bền phụ thuộc vào vật liệu nền, tiền xử lý, hóa học lớp phủ, độ dày màng, đóng rắn, hình học và điều kiện tiếp xúc. Cả hai hệ đều có thể hỏng nếu kim loại nhiễm bẩn hoặc quy trình sai. Hãy chọn hệ theo các yêu cầu thẩm mỹ, hóa chất, mài mòn, lắp ráp và môi trường có thể đo lường.
Vì sao sơn thường sứt trước ở quanh ren và lỗ nút bấm?
Cạnh và lỗ cắt có thể nhận lớp phủ mỏng hơn và chịu ứng suất cục bộ cao hơn. Ba via, góc sắc, lớp phủ tích tụ, khe hở lắp ráp không đủ hoặc tiếp xúc dụng cụ có thể khởi đầu vết sứt. Hãy kiểm tra hình học, che phủ, độ dày màng và quy trình lắp ráp trước khi coi đây chỉ là vấn đề sơn.
Người mua nên chỉ định phép thử độ bám dính nào?
ISO 2409 và ASTM D3359 là các phương pháp cắt ô/thử băng dính được công nhận rộng rãi, nhưng người mua phải nêu phiên bản, phương pháp hoặc phân loại, điều hòa mẫu, vị trí, số lượng mẫu và ngưỡng chấp nhận. Các phép thử này cho biết khả năng chống tách chứ không đưa ra giá trị độ bền liên kết tuyệt đối.
Cần gửi gì để nhận báo giá vỏ micro theo yêu cầu?
Hãy gửi tệp 2D và 3D hoặc mẫu thực tế, yêu cầu vật liệu và hoàn thiện, số lượng mục tiêu, chi tiết lắp ghép hoặc kích thước bề mặt tiếp xúc, tiêu chuẩn bề mặt nhìn thấy, môi trường sử dụng cùng tiêu chí thử nghiệm/chấp nhận. Đầu vào rõ ràng giúp nhà cung cấp xem xét cả khả năng sản xuất lẫn rủi ro hoàn thiện trước khi sản xuất hàng loạt.