Chất lượng logo in lụa trên thân micro không dây chủ yếu phụ thuộc vào ba yếu tố: xử lý sơ bộ bề mặt thân ống, độ tương thích giữa mực in và vật liệu nền, cũng như quy trình sấy/đóng rắn sau khi in. Bất kỳ sai lệch nào trong ba bước này đều có thể dẫn đến độ bám dính của logo không đủ, mép in bị thô hoặc bong tróc trong quá trình sử dụng.
Là một nhà máy chuyên sản xuất vỏ micro trong 20 năm, trong bài viết này chúng tôi đã tổng hợp một số chi tiết dễ bị bỏ qua trong quá trình in lụa trên thân ống, nhằm giúp các nhà máy lắp ráp và chủ thương hiệu tham khảo trước khi đặt hàng.
Tại sao in lụa trên thân micro phức tạp hơn so với in trên bề mặt phẳng
Nhiều khách hàng thường đánh giá việc in lụa trên vỏ micro dựa trên kinh nghiệm với các sản phẩm bề mặt phẳng, điều này dễ khiến họ đánh giá thấp độ khó của quy trình. Thân micro là một bề mặt cong hình trụ, và bề mặt của nó thường được xử lý bằng sơn phun, mạ điện, anod hóa hoặc các phương pháp hoàn thiện khác. Hai yếu tố này khiến quy trình in lụa có những yêu cầu kỹ thuật riêng biệt.
Cụ thể hơn, các thách thức chính bao gồm:
- Độ chính xác khi định vị trên bề mặt cong: Đường kính thân micro thường nằm trong khoảng 22 mm đến 35 mm. Khi in lụa, cần sử dụng đồ gá in lăn chuyên dụng, đồng thời dung sai vị trí logo phải được kiểm soát trong phạm vi ±0,3 mm. Nếu không, khi sản xuất hàng loạt có thể xuất hiện tình trạng lệch vị trí dễ nhận thấy giữa các sản phẩm.
- Độ tương thích với các lớp xử lý bề mặt: Bề mặt sơn sấy, phủ UV và mạ điện đều có khả năng bám mực hoàn toàn khác nhau. Không thể sử dụng một loại mực in duy nhất cho tất cả các loại bề mặt.
- Yêu cầu về khả năng chống mài mòn đối với sản phẩm cầm tay: Micro thường xuyên tiếp xúc với mồ hôi tay, mỹ phẩm và các dung dịch khử trùng gốc cồn. Vì vậy, logo cần có khả năng kháng hóa chất cao hơn nhiều so với các loại vỏ thiết bị điện tử tiêu dùng thông thường.
Năm bước quy trình quan trọng khi tùy chỉnh logo trên thân micro
1. Tiền xử lý: Bước đầu tiên quyết định độ bám dính
Trong các trường hợp in lụa bị lỗi, hơn một nửa vấn đề xuất phát từ khâu tiền xử lý không đầy đủ. Các loại bề mặt khác nhau cần áp dụng những phương pháp xử lý khác nhau:
- Thân micro sơn phủ: Sau khi bề mặt sơn được sấy/đóng rắn, nên để ổn định ít nhất 24 giờ trước khi tiến hành in lụa. Nếu in khi lớp sơn chưa được liên kết chéo hoàn toàn, logo về sau có thể bị bong tróc cùng với lớp sơn.
- Thân micro mạ điện, chẳng hạn như bề mặt mạ chrome hoặc mạ nickel: Các bề mặt này có năng lượng bề mặt thấp, vì vậy cần xử lý bằng lửa hoặc xử lý plasma để cải thiện độ bám dính. Nếu in trực tiếp, tỷ lệ đạt trong thử nghiệm độ bám dính thường rất thấp.
- Thân nhôm anod hóa: Quy trình bịt kín bề mặt sau anod hóa sẽ ảnh hưởng đến khả năng thẩm thấu của mực. Nên xác nhận phương án in lụa trước khi thực hiện bước bịt kín, hoặc sử dụng loại mực chuyên dụng dành cho bề mặt anod hóa.
2. Lựa chọn mực in
Nguyên tắc cốt lõi khi lựa chọn mực là phải đảm bảo sự tương thích giữa vật liệu nền, mực in và môi trường sử dụng thực tế.
- Đối với bề mặt kim loại mạ điện, nên ưu tiên sử dụng mực hai thành phần. Sau khi đóng rắn, loại mực này tạo ra mật độ liên kết chéo cao hơn và mang lại khả năng chống lau chùi bằng cồn ổn định hơn.
- Khi cần tạo hiệu ứng logo kim loại, chẳng hạn như màu bạc hoặc màu vàng, cần chú ý đến sự cân bằng giữa độ che phủ của mực chứa bột màu kim loại và số mesh của lưới in. Nếu số mesh quá cao, các hạt kim loại có thể bị lọc lại, khiến logo sau khi in trông xỉn màu hoặc ngả xám.
- Đối với các sản phẩm xuất khẩu sang châu Âu và Hoa Kỳ, cần xác nhận trước rằng mực in đáp ứng các yêu cầu RoHS và REACH. Nội dung này nên được ghi rõ trong quy cách mua hàng, thay vì chỉ tiến hành kiểm tra sau khi sản xuất.
3. Thiết kế lưới in và file artwork: Chi tiết quyết định tỷ lệ đạt
Khi chủ thương hiệu cung cấp file logo, các điểm sau sẽ ảnh hưởng trực tiếp đến tỷ lệ đạt khi in:
- Nên đảm bảo độ rộng nét tối thiểu không nhỏ hơn 0,15 mm. Nếu nét nhỏ hơn mức này, trong quá trình in lăn trên bề mặt cong rất dễ xảy ra hiện tượng đứt nét hoặc nghẹt lưới.
- Tránh in các mảng màu đặc lớn và các đường nét mảnh trên cùng một khuôn lưới. Hai loại hình này yêu cầu lượng mực và áp lực gạt mực khác nhau, vì vậy rất khó cân bằng trong cùng một lần in.
- Cần thận trọng khi sử dụng hiệu ứng chuyển sắc. Trong in lụa, hiệu ứng chuyển sắc phụ thuộc vào các điểm tram, nhưng hiệu quả trên logo kích thước nhỏ thường bị hạn chế. Nếu bộ nhận diện thương hiệu có yếu tố chuyển sắc, có thể cân nhắc các giải pháp thay thế như in pad hoặc khắc laser.
- Nên cung cấp file vector, chẳng hạn như định dạng AI hoặc EPS. Việc chuyển đổi từ hình ảnh bitmap có thể làm giảm độ chính xác của đường viền.
4. Quy trình đóng rắn: Lớp bảo vệ cuối cùng cho độ bám dính
- Nhiệt độ lò sấy băng chuyền và thời gian đóng rắn đối với mực gốc dung môi cần được điều chỉnh theo vật liệu của thân ống. Thân ống bằng hợp kim kẽm dẫn nhiệt nhanh, vì vậy thông số đóng rắn sẽ khác so với thông số sử dụng cho thân ống nhôm.
- Khi đóng rắn mực UV, các vị trí khác nhau trên bề mặt cong sẽ nhận được năng lượng UV không đồng đều. Cần sử dụng thiết bị đóng rắn dạng xoay để đảm bảo hai bên của logo được đóng rắn đồng nhất.
- Logo chưa được đóng rắn đầy đủ có thể vẫn đạt kiểm tra xuất xưởng, nhưng sau 2–3 tháng khách hàng sử dụng, có thể xuất hiện hiện tượng bạc trắng hoặc bong tróc. Những vấn đề như vậy thường rất tốn kém để truy vết và xử lý.
5. Tiêu chuẩn kiểm tra: Hai bên cần thống nhất trước
Nên xác nhận trước với nhà máy các hạng mục và tiêu chuẩn kiểm tra sau trong giai đoạn làm mẫu:
- Thử nghiệm cắt ô vuông (độ bám dính): GB/T 9286 hoặc ASTM D3359, thông thường yêu cầu kết quả đạt từ 4B trở lên.
- Thử nghiệm khả năng chống lau chùi bằng cồn: tải trọng 500 g, cồn 95%, sau hơn 100 chu kỳ lau qua lại không xuất hiện hiện tượng phai màu rõ rệt.
- Thử nghiệm mài mòn RCA: Phù hợp với micro sân khấu có yêu cầu cao hơn về khả năng chống mài mòn.
- Tiêu chuẩn sai khác màu: Giá trị ΔE cần được quy định rõ trong hợp đồng hoặc bảng thông số kỹ thuật, đặc biệt đối với các màu tiêu chuẩn của thương hiệu.
Những câu hỏi chủ thương hiệu nên xác nhận với nhà máy trước khi đặt hàng
Dựa trên kinh nghiệm làm việc với khách hàng toàn cầu, việc làm rõ các điểm sau trước khi đặt hàng có thể giúp tránh phần lớn các vấn đề trong sản xuất hàng loạt:
- Phương pháp xử lý bề mặt của thân ống micro là gì? Công đoạn in lụa được thực hiện trước hay sau khi xử lý bề mặt?
- Logo có mã màu Pantone được chỉ định không? Có chấp nhận một phạm vi sai lệch màu nhất định hay không?
- Mức độ chống mài mòn cần thiết cho bối cảnh sử dụng dự kiến là gì, chẳng hạn như biểu diễn sân khấu, KTV hoặc hội nghị?
- Sau khi in lụa có cần phủ thêm lớp sơn trong bảo vệ hay không?
- Sẽ làm bao nhiêu mẫu, và quy trình phê duyệt mẫu như thế nào?
Ngoài in lụa: Khi nào nên cân nhắc các quy trình làm logo khác
In lụa không phải là lựa chọn duy nhất. Một cách khách quan, phương pháp này cũng có những giới hạn ứng dụng riêng:
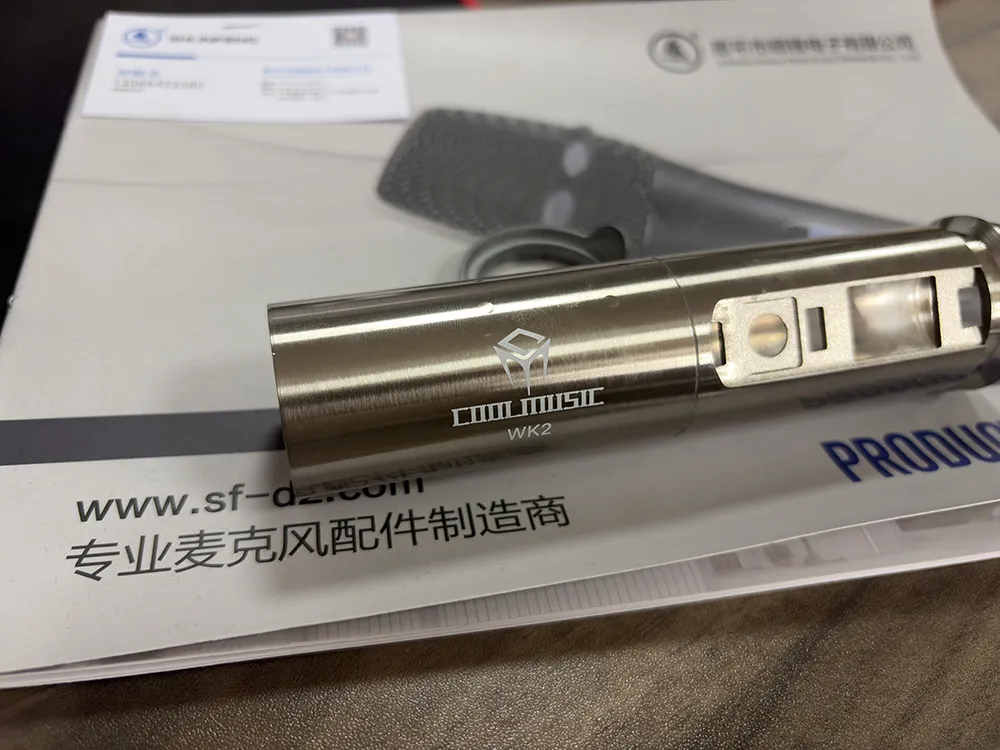
- Khắc laser: Phù hợp với thân ống nhôm anodized. Logo có độ bền vĩnh viễn và không bị bong tróc, nhưng chỉ có thể thể hiện một màu đơn bằng cách làm lộ màu của vật liệu nền.
- In pad: Phù hợp với logo hoặc họa tiết nhỏ hơn trên các bề mặt cong phức tạp.
- Ép nhũ / in chuyển nhiệt: Phù hợp với các dòng sản phẩm cao cấp cần hiệu ứng kim loại bóng, nhưng cần cân nhắc kỹ giữa chi phí và khả năng chống mài mòn.
Nếu sản phẩm của bạn được định vị cho mục đích sử dụng sân khấu với tần suất cao, giải pháp kết hợp giữa khắc laser và in lụa thường đáng tin cậy hơn về độ bền so với chỉ sử dụng in lụa đơn thuần.
Logo in lụa có thể bền bao lâu mà không bị bong tróc?
Nếu quy trình xử lý bề mặt trước khi in, lựa chọn mực in và quá trình sấy/đóng rắn đều được kiểm soát đúng cách, logo in lụa đạt bài kiểm tra độ bám dính cross-cut 4B và bài kiểm tra mài mòn bằng cồn 100 chu kỳ thường có thể duy trì tình trạng không bị mài mòn rõ rệt trong khoảng 3–5 năm dưới điều kiện sử dụng bình thường.
Đối với các ứng dụng sân khấu cường độ cao, nên phủ thêm một lớp sơn trong bảo vệ sau khi in, hoặc chuyển sang khắc laser để có độ bền tốt hơn.
Có thể in lụa logo nhiều màu không?
Có. Logo nhiều màu có thể được thực hiện bằng cách in chồng màu qua nhiều lượt căn chỉnh/kẻ đăng ký.
Tuy nhiên, việc căn chỉnh màu trên bề mặt ống cong khó hơn so với bề mặt phẳng. Mỗi khi thêm một màu, tỷ lệ thành phẩm đạt chuẩn có thể giảm và chi phí cũng sẽ tăng tương ứng.
Đối với in trên thân ống micro, chúng tôi thường khuyến nghị sử dụng phiên bản logo thương hiệu đã được đơn giản hóa, với không quá hai màu.
Thời gian làm mẫu và sản xuất hàng loạt thường mất bao lâu?
Làm mẫu logo in lụa thường mất khoảng 5–7 ngày làm việc, bao gồm cả thời gian làm bản lưới in.
Sau khi mẫu được phê duyệt, thời gian sản xuất hàng loạt sẽ phụ thuộc vào số lượng đơn hàng. Với các đơn hàng thông thường, chu kỳ sản xuất điển hình khoảng 25–30 ngày.
Đối với lần hợp tác đầu tiên, nên dự trù đủ thời gian để xem xét và xác nhận mẫu trước khi chuyển sang sản xuất số lượng lớn.
If only a bitmap file is available, the resolution should be 600 dpi or higher, and some loss of edge precision should be expected.
Ưu tiên các định dạng vector như AI, EPS hoặc PDF. Vui lòng cung cấp thêm mã màu Pantone và bản vẽ vị trí/kích thước, thể hiện rõ vị trí đặt logo trên thân ống.
Nếu chỉ có file bitmap, độ phân giải nên từ 600 dpi trở lên, và cần lưu ý rằng độ sắc nét ở phần viền logo có thể bị giảm đôi chút.